


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2026-09-05 16:30:41
访问:次
更换或者改动冲压模具后,如果送料机沿用原有参数,很容易出现步距偏差、撞模、卡料等问题。模具改动不能只调试冲床,送料机也需要对应调整,本文讲解相关实操调整要点。
生产线更换新模具,或是对原有模具做修改之后,很多操作人员只针对冲床本身做调试,忽略送料机参数同步适配,试模阶段频繁出现送料不到位、步距出错,严重情况下还会发生撞模。模具改动包含步距变更、料宽改动、模具导料结构调整、产品工艺改动等不同情况,送料机需要跟随做出对应调整,保障冲压工序顺利开展。
模具步距改动是常见场景。模具工位间距发生变化,送料机的进给长度就需要重新设定。直接沿用旧步距参数,每一次进给都会产生固定偏差,造成冲孔、成型位置偏移。修改步距参数后,不可以直接量产,需要手动点动送料,反复实测实际进给距离,核对实际走料长度和模具工位是否匹配,去除伺服系统存在的微量补偿误差。
当模具适配的料宽出现改动,要调整送料机两侧限位挡板。料宽变小之后,限位挡板间隙过大,板材运行过程左右晃动,冲压定位偏移;料宽加大,挡板会阻碍板材通行,出现卡料。调整限位时,预留小幅活动间隙即可,不能压死板材,避免增加物料运行阻力。
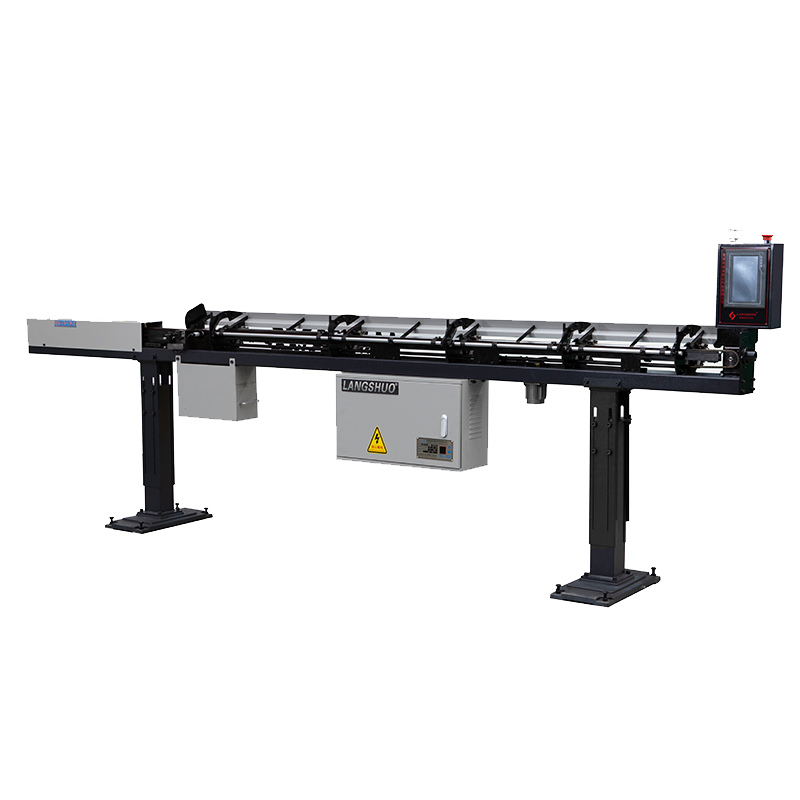
模具内部导料、抬料结构改动,会改变物料通行阻力。模具抬料销高度变化,板材在模内的松紧状态改变,会间接影响送料负载。这时需要观察送料机运行负载,适度微调滚轮夹持压力。压力过大,板材在模内受拉扯,容易被拉长;压力偏小,又会出现打滑。
另外冲床与送料机的联动信号、延时等待时间需要复核。新模具的开合模节奏、卸料时间存在差异,如果送料延时参数不变,会出现模具还没有完全打开,送料机就开始进给,引发撞模风险。需要重新调试送料触发延时,匹配模具动作时序。
试模阶段应当采用低速,进行多组试冲,测量成品尺寸,观察板材在模具内部通行状态。确认送料、冲压、出料整套流程顺畅,再逐步提升生产速度。模具改动属于工艺条件变更,送料相关参数同步校验,能够降低试模阶段的不良与设备损伤
上一篇: NC 自动送料机气动释放机构维护要点
下一篇: 全自动送料机断料检测传感器调试方法

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
