


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2026-07-08 17:16:50
访问:次
冷轧钢带表面光洁、硬度较高,但塑性大,带材薄,输送时很容易出现压痕、打滑、翘曲、跑偏,自动送料机输送冷轧钢带,需要从料架张力、滚轮状态、夹持压力、导向、料带表面保护以及环境杂质管控多方面进行管控。
首先是料架放料张力控制。冷轧钢卷自重较大,如果放料架没有磁粉制动器或者张力阻尼,钢带会因为惯性持续甩料,造成料带松弛堆叠;张力调得太大,钢带被持续拉紧,会产生拉伸变形,步距不准。放料张力要保持均匀稳定,放料架的阻尼配合送料机的牵引速度,做到“不松不绷”。厚钢带可以适当加大阻尼;薄冷轧带,阻尼调小,防止拉长。
送料滚轮压力是重要点。冷轧钢带表面光滑,摩擦系数偏低,压力太小,滚轮和钢带之间打滑,步距长短波动;压力调得过大,滚轮会在钢带表面压出明显压痕,直接造成产品外观不良。优先选用聚氨酯包胶滚轮,保证摩擦力。包胶滚轮硬度要匹配钢带厚度,太薄的钢带,用偏软胶轮;厚钢带选用硬度更高胶轮。定期清理滚轮表面的油污、铁屑,油污会大幅降低摩擦,导致打滑。滚轮磨损之后,包胶层出现凹槽,要及时更换或者重新包胶,避免单边受力造成跑偏。
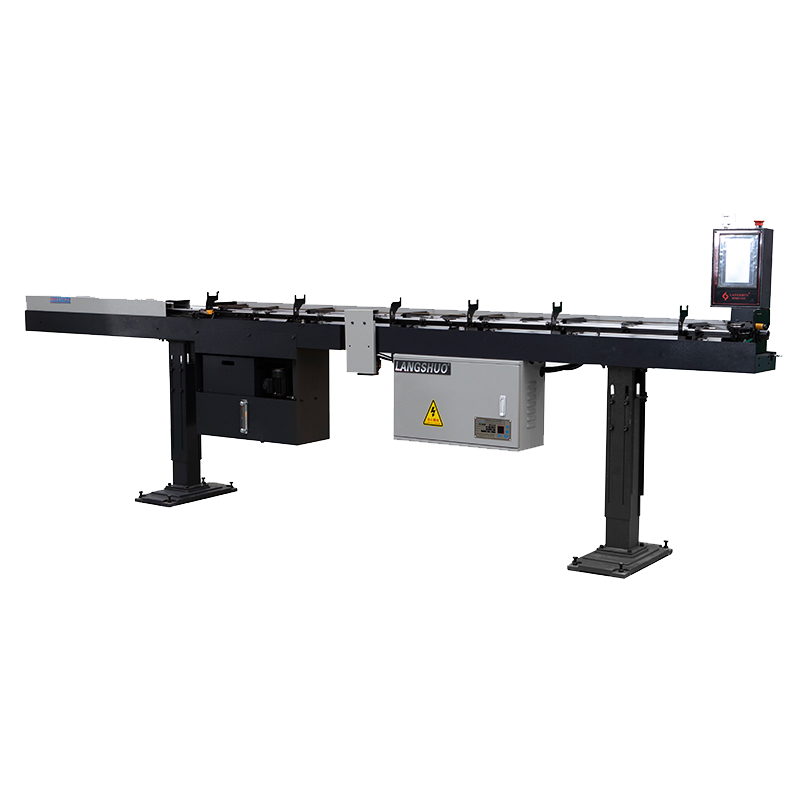
导向限位设置。钢带进出送料机位置,配置导向挡板,左右间隙不能太大,间隙一般略大于钢带宽度,预留微小余量,不能贴死。间隙过大,钢带左右窜动,发生跑偏;间隙过小,钢带边缘与导向板摩擦,刮伤钢带侧边。导向轮保持灵活转动,避免固定硬边直接刮擦钢带。
材料表面防护。冷轧钢带出厂表面会带有防锈油。少量防锈油能减少磨损,但油量过多会流到滚轮上,降低摩擦力。如果油污很重,可增加擦拭机构,用无纺布轻擦钢带表面,不能擦得太紧,防止拉扯。另外,钢卷边缘毛刺、毛边,输送过程容易刮伤导向件,也可能撕裂钢带,上料前检查钢带边缘,毛刺严重的提前处理。
整平的配合。冷轧钢带存在内应力,卷料展开后会有拱曲、侧弯。单纯依靠送料机无法矫正变形。钢带在进入送料滚轮前,建议搭配整平机,把钢带矫平。如果带材本身拱曲,滚轮夹持受力不均,容易间歇性打滑,步距不稳定,也会在模具里产生送料偏移。
还有启停加减速参数。冷轧钢带刚性比铜带高,但高速启停时,惯性大。伺服加减速不能设置得太陡,急加速急减速会造成钢带瞬间拉伸或回弹,步距波动,严重时拉断钢带。分段设置加减速,启动缓慢提速,送料末尾缓慢减速,减少冲击。
日常点检。输送过程中留意表面压痕、跑偏、打滑等现象;长时间停机,松开滚轮,防止滚轮长期压紧,在钢带同一位置留下长期压痕。上料时,避免钢带弯折、急弯,折弯半径过小会造成钢带塑性变形,影响后续冲压成型。
上一篇: NC 自动送料机与整平机联动方案

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
