


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2026-06-23 17:16:19
访问:次
送料机与整平机组合是冲压卷材加工的常用配置,两套设备配合不当,容易出现跑偏、尺寸波动、材料翘曲等问题。本文梳理两套设备联用时需要把控的工艺细节,保障产线运行平稳。
在卷材冲压生产线上,整平机负责矫正卷材的内应力、去除边浪与翘曲,送料机负责定量进给,二者协同才可以输出状态稳定的板材。不少车间只单独调试单台设备,忽略两台设备之间的工艺匹配,导致即便单机参数正常,生产依旧出现各类异常。想要发挥成套辅机的实际作用,需要从张力、速度匹配、物料过渡、辊组参数、设备安装等多个维度做好管控。
首先要把控两者之间的料弧,也就是中间储料的垂度。整平机出料到送料机进料的这段距离,需要预留适度的料环,不可以绷得太紧,也不能堆积过多。如果板材被拉紧,整平机和送料机之间会形成相互拉扯,板材内部产生额外应力,送料时出现拉伸,造成步距不稳定;料弧过大,板材自重下坠会形成新的弯折痕迹,薄料还会发生褶皱。实际生产中,要根据卷材厚度、运行速度调整料弧高度,保持适度松弛的状态。
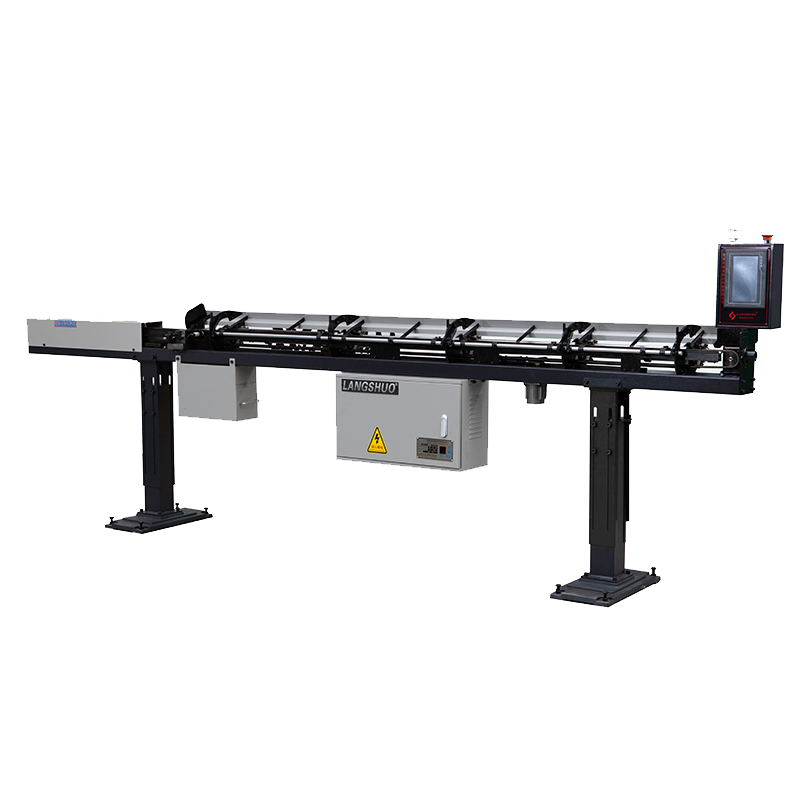
其次是速度与节拍协同。整平机属于持续输出,送料机属于间歇式进给,两者运行模式本身存在区别。整平机不能设置过快的输出速度,避免物料大量堆积;也不能速度过慢,跟不上送料机的取料节奏。针对不同厚度的物料,需要调整整平机的出料效率,配合冲床的生产节拍,减少两套设备之间的拉扯力。
整平辊组的间隙设置需要结合送料工况同步调整。整平机辊隙过大,板材残余应力没有释放,进入送料机之后会回弹翘曲,引发跑偏;辊隙压得过紧,板材会被过度延展,后续送料出现尺寸漂移。更换物料规格时,不能只调送料机滚轮压力,整平机的压下量也需要同步重新设定。
另外设备安装与对中不可忽视。整平机出料中心要和送料机进料中心保持对齐,中心线偏移,板材在输送过程就会逐步跑偏。同时两台设备的机架水平度需要统一校准,避免长期震动造成位置偏移。日常生产中还要留意辊面清洁,整平辊、送料滚轮粘附金属碎屑、油污,会直接在板材表面留下印记。做好整套联动的工艺管控,才可以减少不良现象,维持持续稳定生产
上一篇: 自动送料机冷轧钢带输送注意事项
下一篇: 送料机和冲压设备的同步原理

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
