


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2025-09-28 13:35:00
访问:次
板材送料偏移是冲压生产线高频故障,也是造成冲孔偏位、成型不良、批量报废的主要诱因。多数车间处理偏移问题仅简单调整限位,治标不治本,短时间内故障反复出现。想要解决送料跑偏,需要遵循“先外部物料、再设备结构、后参数程序”的专业排查逻辑,定位偏移根源,从根本上解决问题,保障生产线长期稳定运行。
优先排查物料与前端辅机问题,这是80%偏移故障的核心原因。卷材本身存在边浪、翘曲、松紧不一、边缘弯曲等问题,进入送料机前就已经存在形变,无论设备参数如何校准,都会出现持续性跑偏。同时,材料架放料张力失控、收放料速度不匹配、整平机上下辊平行度偏差,会导致物料进给受力不均,间接引发送料偏移。处理方式为:更换规整度不达标的卷材,调整材料架张力阻尼,保证放料匀速无拉扯,提前通过整平机构矫正板材形变,从源头规避偏移问题。
排查送料机机械结构故障。上下送料滚轮磨损不均、单侧纹路磨损严重、滚轮平行度偏移、轴承卡顿松动,都会造成物料左右摩擦力不一致,匀速送料过程中持续向一侧偏移。操作人员可停机后直观检查滚轮表面磨损情况,若出现局部光滑、纹路深浅不一,需及时打磨或更换滚轮;重新校准滚轮水平与平行度,紧固两端轴承与固定螺丝,去除机械间隙偏差。此外,设备机架水平偏移、地脚松动、机身倾斜,也是长期运行后出现跑偏的常见原因,需定期校准设备水平。
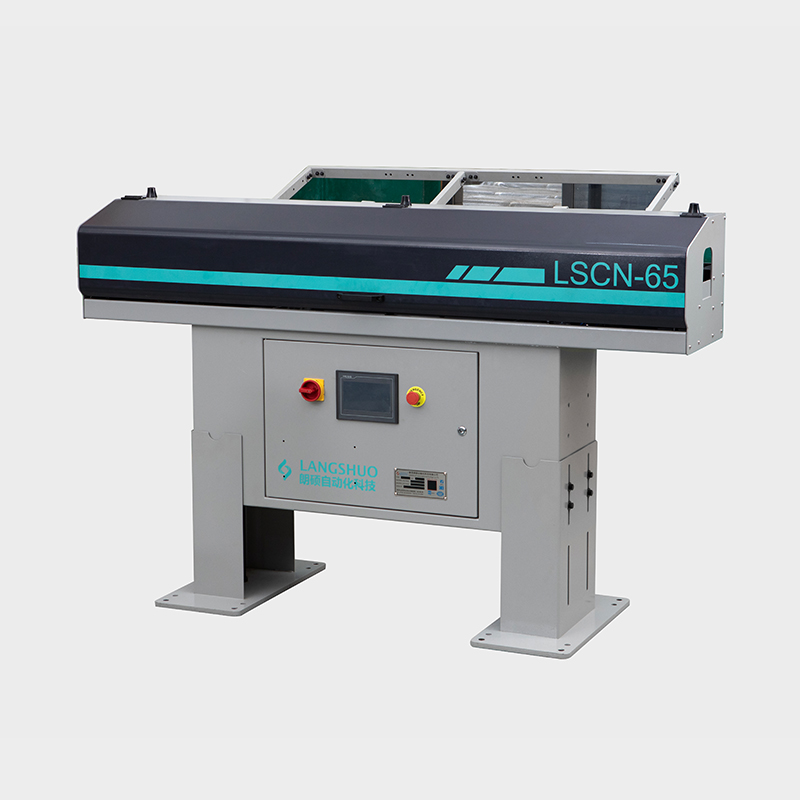
第三步优化设备运行参数与操作规范。送料压力左右不均、送料速度过快、启停冲击过大,会导致薄软物料受力偏移。针对不同物料,需微调左右夹持压力,保证受力均衡;降低高速启停频率,采用匀速缓冲送料模式。同时检查物料限位挡板,避免单侧间隙过大导致物料晃动偏移。批量生产前需要进行空载、带料试机,小幅微调参数,确认送料无偏移,再投入量产。系统性排查机械、物料、参数三大维度,能够解决送料偏移问题,大幅降低产品报废率与设备故障频次。
上一篇: 送料机对整条生产线能起到哪些作用?
下一篇: 送料机适配不同物料需要注意什么要点?

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
