


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2025-12-24 13:50:02
访问:次
走心机依靠主轴移动、固定导套支撑的加工方式,非常适合细长精密小件加工。在高速车削场景,想要获得更低的表面粗糙度,需要从切削参数、刀具选型、导套状态、冷却方式以及工艺排布多方面综合调整。
切削参数是优化表面质量直接的一环。进给量对粗糙度影响明显,理论上进给越小,残留刀纹高度越低,表面效果越好。但进给不能盲目调低,进给过小容易产生积屑瘤,反而划伤工件表面。主轴转速提升,在合适线速度区间,可以压制积屑瘤生成。不过转速过高会带来更大的切削热,加剧刀具磨损,细长件还容易诱发振动。需要结合材料找到匹配的线速度,兼顾表面质量和刀具寿命。
刀具选型与刃口处理至关重要。优先选用适配该材质的刀具材质,硬质合金、涂层刀具应用较多。刀尖圆弧半径越大,理论残留面积越小,表面会更光滑,但圆弧过大切削抗力增加,细长工件更容易产生颤振。刃口要做钝化处理,锋利刃口容易崩刃、产生积屑瘤;钝化后的刃口更稳定,降低微观撕裂。同时保持刀具前角合理,减少材料塑性流动,避免加工面出现鳞刺。
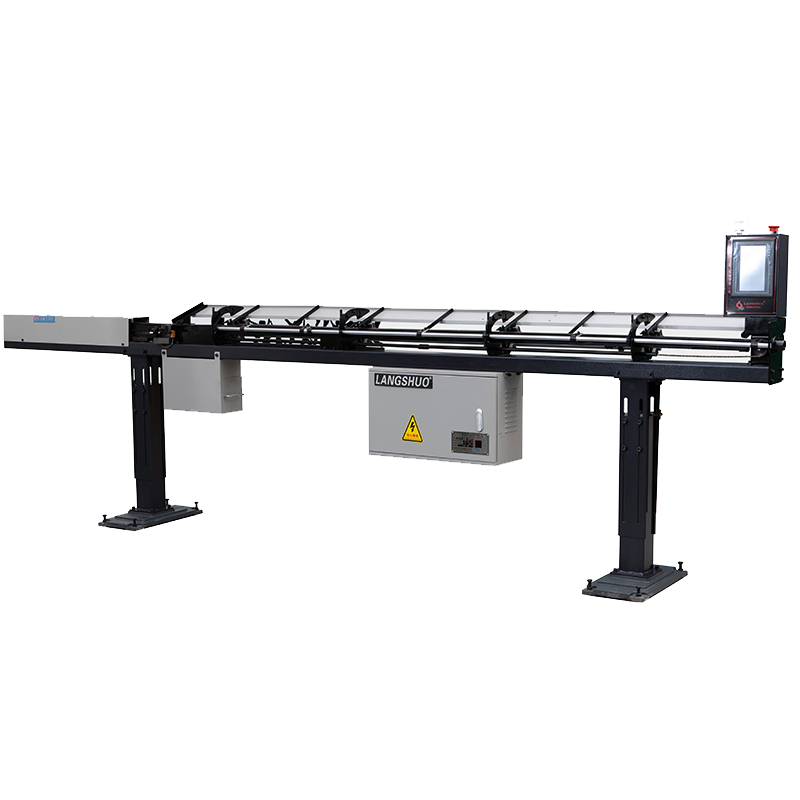
导套和送料系统的状态,是走心机区别于普通车床的关键点。走心机依靠导套支撑棒料,导套和棒料间隙不合适,间隙太大棒料摆动,产生振纹;间隙过小,棒料和导套摩擦发热,划伤外圆。加工前检查导套磨损情况,磨损的导套会让棒料径向跳动变大,表面出现周期性振纹。棒料本身直线度差、表面有氧化皮,也会直接影响成品表面,加工前对原材料进行预处理。
压制切削振动是核心。振动是精密小件出现波纹、振纹的主要原因。振动来源有主轴、刀具、棒料自身的弹性振动。可缩短刀具悬伸长度,提升刀座刚性;减少单次切深,降低切削力。多刀依次切削,避免单刀大负荷切削。如果是细长工件,可以采用分层切削,减少径向切削力,降低工件抖动。
切削液的合理使用也能改善粗糙度。充足、清洁的切削液,可以带走切削热,降低刀具与工件摩擦,压制积屑瘤。选用适配材质的切削液,保证充分喷淋到切削区域。切削液长期使用会混入金属粉末,杂质随切削液冲到加工区域,会划伤工件表面,所以切削液需要定期过滤更换。
工艺顺序优化。精加工工序单独安排,预留合理精加工余量,余量不能过大也不能太小。余量过大,精加工切削负荷高,容易振动;余量太小,无法完全去除粗加工留下的变形层和刀纹。精加工尽量一次性走完,减少多次装夹带来的定位误差。背轴加工时,同样控制夹持力,防止夹持压伤工件表面。
总而言之,优化走心机表面粗糙度,不是单纯调低进给。合理搭配转速进给,优选刀具并做好刃口钝化,维护导套保证棒料支撑,控制振动,配合有效的冷却方案,多措施协同,才能稳定获得光洁的工件表面,减少振纹、鳞刺、划伤等不良。
上一篇: 走刀机适合的工件尺寸与材质范围
下一篇: 自动送料机怎样减少生产过程中的损耗?

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
