


在自动化领域超越非凡
广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。

广东朗硕自动化科技有限公司是集研发、生产制造、销售、 技术支持以及培训为一体的自动化设备制造型企业。
广东朗硕自动化科技有限公司
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618

发布时间:2026-03-13 13:57:59
访问:次
数控车床搭配自动上下料机构,实现无人连续加工。联动控制,核心是车床主机和上下料装置之间信号交互、动作互锁、时序协同。一旦联动逻辑设计不合理,容易发生撞机、工件掉落、动作冲突,不仅损坏工装刀具,还会造成事故,所以联动时序、信号互锁、状态校验是控制点。
首先是动作时序设计。标准循环顺序一般为:机床加工完成→主轴停止、刹车到位→主轴定位→卡盘松开信号输出→上下料机构收到允许进料信号→机械手取出成品工件→机械手送入毛坯→卡盘夹紧→夹紧确认信号传回车床→机械手退回到位→车床收到退回到位信号,主轴启动,开始下一段切削。所有动作按顺序执行,**不允许跳步执行**。不能在卡盘没有完全松开时机械手强行插拔工件,也不能卡盘还没夹紧,主轴就提前旋转。
互锁保护是联动的核心。互锁就是设备之间互相限制,一个动作不完成,禁止下一个动作启动。主要包含几类互锁信号:主轴旋转互锁,只要主轴处于转动状态,禁止上下料机械手进入加工区域;卡盘夹紧互锁,只有收到卡盘夹紧确认信号,车床才能启动主轴;机械手位置互锁,机械手没有退到位置,机床禁止关门、禁止启动加工。互锁信号用硬接线IO信号,不能单纯依靠程序软标记,防止程序跑飞造成保护失效。
信号确认机制,不能只依靠输出指令,要**反馈确认信号**。很多故障根源在于:机床只发送“松开卡盘”指令,没有等待卡盘松开到位反馈,就通知机械手动作。卡盘松开有机械响应时间,气动卡盘尤其明显。同理,机械手送料到位后,要给车床回传“工件送入到位”信号,车床再执行卡盘夹紧。所有关键动作都采用指令输出+到位反馈的握手通讯方式,避免信号提前触发。
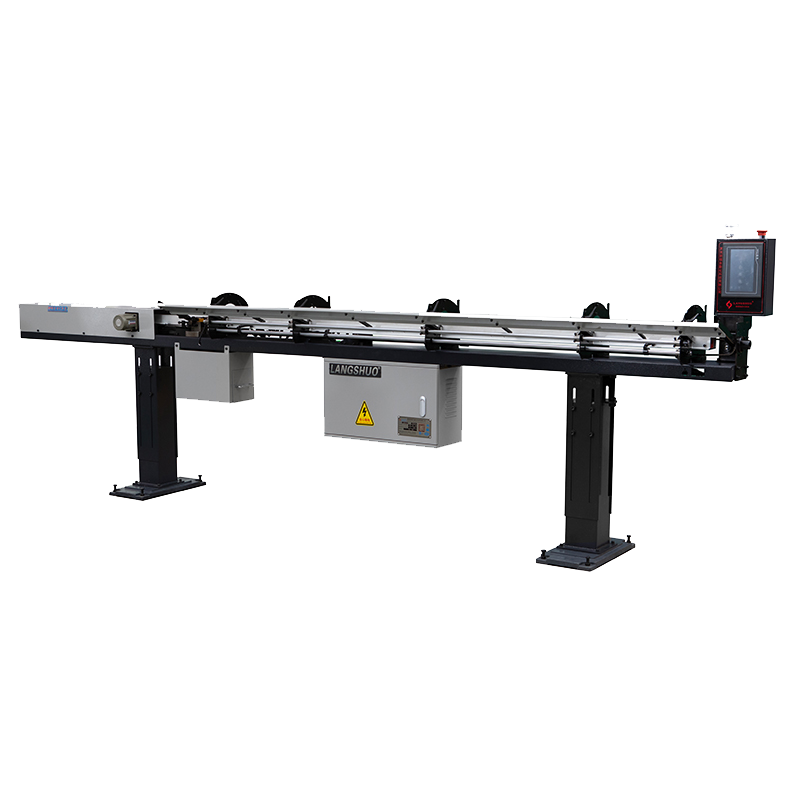
边界条件与异常报警联动。加工过程一旦出现故障,比如卡盘夹紧压力不足、毛坯未到位、工件掉落、机械手超时未归位,系统立刻触发报警,停止整套循环。同时设置超时监测:发送指令后,如果超过设定时间没有收到到位反馈,判定动作异常,停止流程并弹出报警。避免设备一直等待,出现卡死、碰撞。断料、毛坯缺失检测也接入联动逻辑,检测不到毛坯,直接停止上料,不启动空加工。
速度、位置软限位协同。机械手移动路径上设置软限位,靠近卡盘区域降低移动速度。机械手的取放料位置需要和车床主轴对中。如果位置偏移,上料时毛坯顶撞卡盘或者工件倾斜,容易撞刀。调试联动时,先手动单步试运行,一步一步验证时序,不直接启动自动连续循环。
还有急停联动。车床和上下料装置的急停回路要串联,任意一方按下急停,整套系统立刻停止所有运动。急停之后,恢复生产前,确认机械手位置、主轴状态,执行复位流程,不能直接启动自动循环。
联动调试的结尾一步是单步→半自动→全自动的验证流程。单步模式逐个确认信号握手、动作顺序;半自动跑少量循环,观察信号时序;确认无干涉,再开启长时间连续自动生产。同时定期检查接线端子,防止振动造成线路松动,信号丢失。
总而言之,数控车床自动上下料联动控制,核心就是严格的时序握手、多重硬互锁、到位反馈、超时报警以及统一急停回路。把机床和上下料机构作为整体来规划逻辑,才能避免碰撞事故,保障长时间自动化稳定生产。
上一篇: NC自动送料机是如何实现精准送料控制?
下一篇: NC 自动送料机送料长度误差的排查思路

The Power of Brands
戴先生: 18122878285 13959766267
张小姐: 18576810316 19928159727
电话: 0769-82391016
传 真: 0769-82391006
东莞总厂:广东省东莞市东莞市市辖区常平镇纬四路1号
江苏分厂:江苏省苏州市吴中区甪直镇联谊路 298-28 号
浙江分厂:浙江省宁波市慈溪海丰北路 101 号
电话:+8864-25233618
